
Сварка оптоволокна – ключевая операция при построении и обслуживании волоконно-оптических линий связи, обеспечивающая минимальные потери сигнала и долговечность соединения. В статье рассмотрим, какие бывают аппараты для сварки, из чего состоит процесс подготовки волокна, как выполняется центрирование и формируется сварной шов под действием электрической дуги, а также какие параметры влияют на качество стыка.
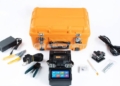
Отдельное внимание уделим критериям подбора оборудования: типу выравнивания, поддерживаемым волокнам, точности позиционирования, стабильности дуги, скорости работы и требованиям к эксплуатации в полевых условиях. Это поможет корректно сравнить модели, оценить их возможности под конкретные задачи и выбрать аппараты на denitel.ru с учетом бюджета и ожидаемой надежности соединений.
Принцип дугового соединения волокон
Дуговая сварка оптических волокон основана на локальном расплавлении стекла в зоне стыка электрическим разрядом между электродами сварочного аппарата. При правильной подготовке торцов и точной центровке волокна образуют единое оптическое ядро с минимальным рассеянием и отражениями, а итоговые потери определяются качеством геометрии стыка и стабильностью режима разряда.
Процесс обычно включает последовательные этапы: подготовку торцов (очистка и скалывание), установку и фиксацию волокон в держателях, автоматическую или ручную центровку, выполнение разряда (часто с предварительным префьюзом для удаления микрозагрязнений), а затем оценку качества соединения по изображению и расчетным/измеренным потерям.
Подготовка торцов, центровка, разряд и контроль потерь
Подготовка торцов начинается со снятия защитного покрытия и тщательной очистки оголенного стекла. Даже тонкая пленка загрязнений или остатки покрытия приводят к включениям в расплаве и росту затухания. Ключевой шаг – точный скол: торец должен быть максимально перпендикулярен оси волокна, без сколов кромок и микротрещин, поскольку дефекты торца формируют воздушные зазоры и нарушают сходимость мод.
Центровка обеспечивает совпадение сердцевин двух волокон. В зависимости от аппарата применяется выравнивание по оболочке (cladding alignment) или по сердцевине (core alignment) с анализом изображения. Аппарат оценивает смещение по двум взаимно перпендикулярным осям и корректирует положение микроприводами, добиваясь минимального эксцентриситета. Чем точнее центровка, тем ниже потери на стыке, особенно для волокон с малым диаметром модового поля и для одномодовых линий.
Разряд создаёт зону расплава и «сваривает» торцы в единый монолит. Часто перед основным разрядом выполняют короткий предварительный прогрев, чтобы испарить микровлагу и выжечь остаточные загрязнения. Далее основной импульс разряда подбирается по мощности и длительности так, чтобы обеспечить достаточное расплавление без чрезмерной усадки, образования пузырей или деформации геометрии. Стабильность межэлектродного зазора, чистота электродов и корректная калибровка дуги прямо влияют на повторяемость результата.
Контроль потерь выполняют по совокупности признаков: визуальная оценка шва на экране аппарата (равномерность «перемычки», отсутствие пузырей, включений и ступеньки), расчетная оценка потерь по модели смещения и геометрии, а также последующая проверка измерениями на линии. Для подтверждения качества используют рефлектометрические измерения и/или измерение вставных потерь, чтобы убедиться, что соединение не даёт заметного скачка затухания и не формирует паразитные отражения. Итоговое качество также фиксируют защитой сварки термоусадкой и контролем механической прочности, поскольку микротрещины и напряжения могут со временем увеличить потери.