Полуприцеп в процессе эксплуатации испытывает постоянные циклические нагрузки: вибрации, кручение рамы, удары при погрузке, воздействие реагентов и влаги.
Поэтому любая трещина в металле или ослабление соединения быстро превращается в критический дефект, влияющий на управляемость, ресурс осей и безопасность перевозки.
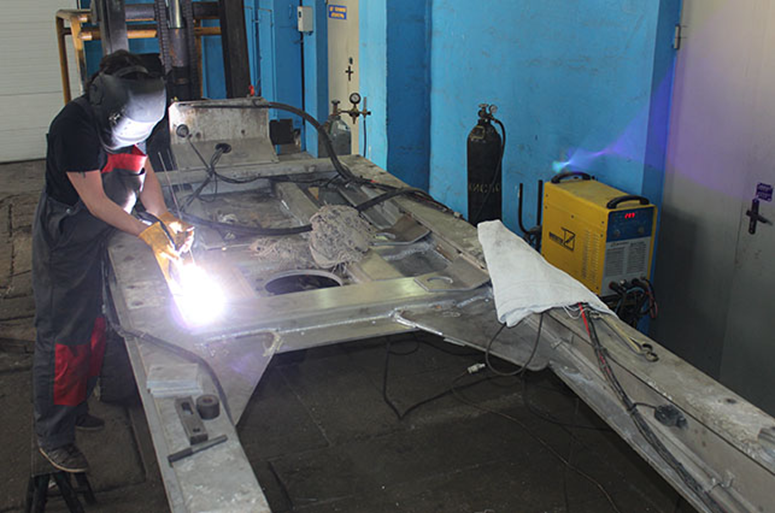
Грамотно выполненная сварка на полуприцепе – это не «залить шов», а восстановить несущую способность узла с учетом марки стали, толщины, режима нагружения и последующей защиты от коррозии. Ошибка в подготовке кромок, выборе присадки или контроле геометрии может привести к повторному разрушению рядом со швом, даже если визуально он выглядит аккуратно.
Технология ремонта: от диагностики до защиты
Качественный ремонт начинается с выявления первопричины: перегруз, разбитые сайлентблоки, неправильная работа подвески, «кривой» заезд вилочным погрузчиком, удар о рампу. Если причину не устранить, новый шов будет работать в тех же условиях и разрушится повторно.
Подготовка и безопасность работ
- Разгрузить узел: при необходимости вывесить часть рамы, снять навесное, обеспечить доступ к обратной стороне.
- Отключить питание: обесточить электрику, защитить проводку и пневмолинии от искр и нагрева.
- Очистить металл: убрать краску, цинк/антикор, грязь, масло; обеспечить «чистую» зону вокруг будущего шва.
- Остановить трещину: засверлить конец трещины, чтобы снизить концентрацию напряжений и предотвратить рост.
Выбор процесса и материалов
Чаще всего применяют полуавтоматическую сварку в защитных газах или ручную дуговую сварку, но решающим фактором остается не «чем варить», а соответствие присадки и режима конкретной стали и толщине. Для низколегированных конструкционных сталей важно выдерживать тепловложение, чтобы не получить хрупкую зону термического влияния и не «пережечь» кромки.
Фраза сварочные работы полуприцепы в документации нередко объединяет и ремонт трещин, и приварку усилителей, и восстановление кронштейнов. Но каждая из этих задач требует своего подхода: где-то важнее пластичность шва, где-то – минимальная деформация, а где-то – строгий контроль геометрии посадочных мест.
Нюансы выполнения шва и усиления
- Правильная разделка: V- или U-образная подготовка кромок позволяет проварить толщину, а не «закрыть» трещину сверху.
- Последовательность проходов: многопроходная сварка с контролем межпроходной температуры снижает риск пор и непроваров.
- Минимизация коробления: симметричная сварка, прихватки, фиксация, короткие участки с чередованием сторон.
- Усилители: ставятся только там, где они не создают новых концентраторов напряжений; края усилителя важно оформлять плавными переходами, избегая резких «ступенек».
- Запрет на «заваривание отверстий» без расчета: технологические и крепежные отверстия часто являются частью конструкции, их перенос или заварка может нарушить работу узла.
Контроль качества и финишная обработка
После сварки оценивают не только внешний вид. Проверяют отсутствие подрезов, пор, непроваров, а также соответствие геометрии: параллельность, соосность, зазоры в креплениях. В ответственных местах полезен контроль неразрушающими методами (по возможности) и обязательная проверка на отсутствие повторных трещин по краям шва.
Завершает ремонт антикоррозионная защита: зачистка, грунт, покрытие. Без восстановления покрытия в зоне нагрева металл быстро начнет ржаветь, а коррозия ускорит усталостное разрушение.
Практическое правило: если дефект связан с подвеской, креплениями осей или несущими элементами рамы, ремонт нужно выполнять с максимальной технологической дисциплиной и обязательной проверкой геометрии, иначе даже прочный шов не гарантирует безопасную эксплуатацию.
Диагностика повреждений рамы и выбор технологии ремонта
Качественный ремонт рамы полуприцепа начинается с точной диагностики: важно не только увидеть трещину или деформацию, но и установить первопричину (перегруз, удар, перекос подвески, коррозия, усталостное разрушение, последствия прошлых ремонтов). Ошибка на этом этапе приводит к повторному разрушению шва, росту трещин рядом с зоной ремонта и потере геометрии, что напрямую отражается на управляемости, износе шин и ресурсе узлов.
Выбор технологии ремонта определяется типом повреждения, конструкцией рамы и доступностью контроля качества. Приоритет – восстановить несущую способность и геометрию с минимальным внесением новых концентраторов напряжений: правильная разделка, последовательность прихваток и проварки, грамотное усиление, а также обязательный контроль после сварки.
Алгоритм диагностики и принятия решения
- Сбор исходных данных: симптомы (увод, “съедание” резины, биение), история перегрузов и ударов, условия эксплуатации, наличие прежних швов/усилений.
- Визуальный осмотр: трещины по отверстиям и кромкам, отслоение краски, “потёки” ржавчины, смятие полок лонжеронов, разрывы у кронштейнов, следы перегрева металла.
- Контроль геометрии: проверка диагоналей, прямолинейности лонжеронов, параллельности, высотных отметок, симметрии относительно оси; фиксация отклонений до начала правки.
- Неразрушающий контроль (по ситуации): капиллярный для поверхностных трещин, магнитопорошковый для ферромагнитных сталей, ультразвуковой для выявления внутренних дефектов и оценки качества провара.
- Оценка причины разрушения: если трещина возникла из-за перекоса подвески, изношенных сайлентблоков/кронштейнов или неправильной затяжки крепежа, эти причины устраняются до сварки.
- Классификация повреждения и выбор технологии: локальная трещина, коррозионное истончение, деформация (изгиб/кручение), комбинированное повреждение, дефекты прежнего ремонта.
- При трещинах: полностью удалить дефект до чистого металла, выполнить корректную разделку и обеспечить доступ для провара корня. Шов вести с учётом минимизации деформаций (симметричная последовательность, короткие участки, промежуточный контроль геометрии).
- При необходимости усиления: применять накладки/косынки с плавными контурами и достаточной длиной перекрытия, избегая острых углов и резких ступенек по толщине. Располагать усиление так, чтобы не создавать новый концентратор напряжений рядом с окончанием накладки.
- При правке: сначала восстановить базовую геометрию, затем выполнять сварку и усиления. После каждого этапа – контроль диагоналей и прямолинейности.
- После сварки: зачистка только до требуемого профиля без ослабления шва, обязательный визуальный контроль и (по ответственности узла) НК. Затем – антикоррозионная защита и проверка крепежа/моментов затяжки.
- Критерии “ремонт/замена секции”: множественные трещины по длине, значительное истончение, деформация с потерей устойчивости профиля, повторные разрушения в одном месте после ремонта – чаще требуют врезки участка или замены элемента, а не локальной подварки.
Итог: диагностика рамы полуприцепа должна отвечать на три вопроса: что разрушилось, почему разрушилось и как восстановить несущую способность без создания новых слабых мест. Правильный выбор технологии ремонта – это сочетание контроля геометрии, грамотной подготовки металла, продуманной последовательности сварки и обязательной проверки качества.
Результат качественного подхода – стабильная геометрия, отсутствие повторных трещин в зоне ремонта, прогнозируемый ресурс узла и безопасная эксплуатация полуприцепа в нагрузочных режимах.