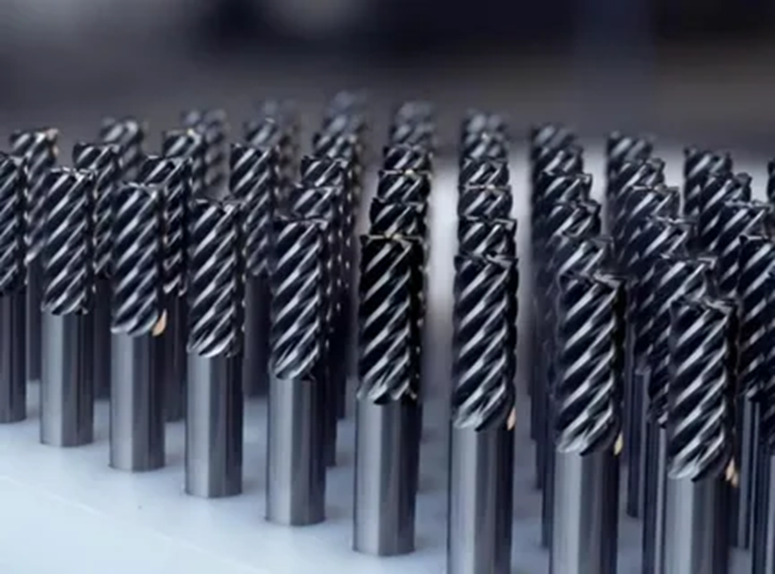
Монолитные фрезы – это цельные режущие инструменты, у которых рабочая часть и хвостовик выполнены из одного материала, чаще всего из твердого сплава. Такая конструкция обеспечивает высокую жесткость, стабильность геометрии и возможность получать чистую поверхность при обработке металлов, пластиков и композитов.
Правильный выбор монолитной фрезы влияет на производительность, ресурс станка и качество детали. Чтобы не переплачивать за избыточные характеристики и не столкнуться с быстрым износом, важно понимать, чем отличаются основные виды фрез и какие параметры определяют их применимость.
Как выбрать монолитную фрезу
Выбор начинается с ответа на три вопроса: какой материал обрабатывается, какая операция выполняется и какие условия на станке (жесткость, биение, охлаждение, вылет). Ниже – ключевые критерии.
Материал детали и покрытие
- Алюминий и цветные металлы – предпочтительны фрезы с полированными канавками, 2–3 зуба, геометрия под «липкую» стружку.
- Конструкционные стали – 4 зуба и более, износостойкие покрытия, геометрия под стабильное резание.
- Нержавеющая сталь – важны стойкость к нагреву, правильный отвод стружки и сниженные силы резания.
- Титан и жаропрочные сплавы – требуется высокая термостойкость, жесткость инструмента и аккуратный подбор режимов.
- Пластики и композиты – подбирают геометрию под минимизацию оплавления, расслоения и сколов.
Операция: черновая или чистовая
Черновая обработка требует более прочной геометрии, устойчивой к переменным нагрузкам и вибрациям, а также достаточного объема стружечных канавок. Чистовая обработка ориентирована на точность и качество поверхности, поэтому чаще выбирают большее число зубьев и оптимизированную геометрию для минимальных следов резания.
Геометрические параметры и практические подсказки
Перед тем как купить инструмент на https://ttoolz.ru/catalog/frezernyy_instrument/, проверьте соответствие фрезы станку и оснастке: допустимые обороты, способ охлаждения, тип держателя, а также наличие точных режимов резания под ваш материал.
Итог: оптимальная монолитная фреза – это баланс жесткости, правильной геометрии и подходящего числа зубьев под конкретный материал и операцию. Чем точнее совпадут параметры инструмента с задачей и возможностями оборудования, тем выше будет ресурс фрезы и стабильнее качество обработки.
Чем отличаются цельнотвердосплавные, стальные и порошковые исполнения по ресурсу и точности
Ресурс монолитной фрезы определяется стойкостью режущей кромки к износу, термонагрузке и сколам, а точность – стабильностью геометрии при резании (жёсткость инструмента, биение, сохранение радиуса и углов, повторяемость по партии). Поэтому материал исполнения влияет не только на «сколько проживёт», но и на то, насколько предсказуемо будет держаться размер, чистота и форма.
Ниже – практическое сравнение трёх исполнений: цельнотвердосплавного, стального и из порошковой быстрорежущей стали (PM-HSS). Важно учитывать, что итоговый результат также зависит от покрытия, качества заточки, режимов и класса станка, однако базовые различия по ресурсу и точности остаются типовыми.
Сравнение по ресурсу и точности
Обычно максимальный ресурс в серийном фрезеровании при корректных режимах; высокая износостойкость, особенно по абразивным материалам и при высокой скорости резания.
Чувствительнее к ударным нагрузкам: при вибрациях, прерывистом резании и неправильной стратегии возможны сколы.
Как правило, лучшая удерживаемая геометрия и повторяемость обработки за счёт высокой жёсткости и стабильности кромки.
Требует хорошей соосности, минимального биения и адекватной жёсткости системы станок-державка-заготовка.
- Требуется высокая точность и чистота.
- Высокие скорости, серийность, стабильные условия.
- Материалы: от сталей до чугуна и цветных (в зависимости от геометрии/покрытия).
Ресурс обычно ниже, особенно на высоких скоростях и по твёрдым/абразивным материалам; быстрее «садится» кромка.
Зато лучше переносит удар, прерывистое резание и случайные перегрузки без мгновенного скола.
Точность чаще «плывёт» быстрее из?за ускоренного затупления: растёт сила резания, ухудшается размер и шероховатость.
На небольших скоростях и в мягких материалах может давать приемлемо стабильный результат.
- Низко- и среднескоростная обработка.
- Нестабильные условия: прерывистые припуски, риск удара, ручные/универсальные операции.
- Когда важна «живучесть», а не максимальная производительность.
Ресурс обычно выше классической стали (HSS) и заметно стабильнее по износу; лучше держит кромку при повышенных нагрузках.
По износостойкости, как правило, уступает твердосплаву в высокоскоростной «серийке», но выигрывает по устойчивости к сколам.
Компромисс по точности: лучше стального за счёт более стабильного износа и жёсткости, но чаще уступает твердосплаву по удержанию микрогеометрии на длительных циклах.
Хорошо работает там, где твердосплав «капризничает» из?за вибраций.
- Нужно сочетание ресурса и ударной вязкости.
- Прерывистое резание, вибрации, переменный припуск.
- Когда твердосплав даёт сколы, а обычная сталь слишком быстро тупится.
Итог: если приоритет – максимальная точность и ресурс в стабильных условиях, чаще всего выигрывает цельнотвердосплавное исполнение. Если условия тяжёлые (удары, прерывистое резание, нестабильная жёсткость), а инструмент должен «прощать» ошибки, практичнее стальное. Когда нужна середина между живучестью стали и стойкостью твердосплава, оптимальным компромиссом обычно становится порошковое (PM) исполнение.